Approfondimenti
Misura dimensionale non a contatto: perché serve, tecnologie e validazione
Misurare un pezzo senza toccarlo non è solo una questione di comodità. In molte applicazioni industriali è l'unico modo per controllare il 100% della produzione, alla cadenza di linea, senza deformare o danneggiare il componente. Ma una misura è utile solo se è affidabile: vediamo perché il controllo dimensionale è essenziale, quali tecnologie si usano e come si dimostra che un sistema di misura funziona.
Perché misurare senza contatto
Calibri, micrometri e macchine di misura a coordinate con tastatore restano strumenti fondamentali, ma hanno dei limiti. Richiedono tempo, producono spesso un controllo solo a campione ed esercitano una forza di contatto che può alterare componenti morbidi, come le guarnizioni in gomma o plastica. I sistemi ottici acquisiscono migliaia di punti in frazioni di secondo e si integrano in linea. Restituiscono dati numerici utilizzabili per il controllo statistico di processo (SPC), non un semplice esito buono/scarto.
Perché il controllo dimensionale può essere essenziale
Conformità del particolare
Le quote e le tolleranze di un disegno non sono formalità: da esse dipendono l'accoppiamento con altri componenti, la tenuta, il montaggio e spesso la sicurezza. Un pezzo fuori tolleranza non è utilizzabile, e il suo costo cresce quanto più tardi viene scoperto, perché un difetto trovato in assemblaggio o dal cliente costa molto più di uno scartato a bordo macchina. Quando la verifica dimensionale è richiesta dal cliente o dalla specifica, controllare ogni pezzo è anche il modo più diretto per dimostrare la conformità della fornitura.
Controllo delle derive di processo
Una lavorazione non resta identica nel tempo. L'usura dell'utensile, un utensile danneggiato o le variazioni termiche spostano gradualmente le quote, anche mentre i pezzi sono ancora in tolleranza. Misurare ogni pezzo e registrare i valori permette di vedere la tendenza e di intervenire, correggendo o sostituendo l'utensile, prima che i pezzi escano dai limiti. In caso di rottura improvvisa, il controllo in linea ferma subito la produzione invece di accumulare una scatola intera di scarti.
Le principali tecnologie
- Visione 2D con ottica telecentrica e illuminazione collimata. È la soluzione classica per profili, diametri, fori e distanze. L'ottica telecentrica elimina gli errori di prospettiva: il pezzo appare della stessa dimensione anche se la sua distanza varia leggermente.
- Triangolazione laser e profilometri. Misurano profili 2D e 3D, altezze e planarità, anche su pezzi in movimento.
La scelta dipende da tolleranza, dimensioni e materiale del pezzo, tempo ciclo e ambiente di installazione.
Sistemi 2 Visione srl offre soluzioni di misura dimensionale non a contatto per una vasta gamma di applicazioni.
Esempio 1: guarnizioni su tavola in vetro
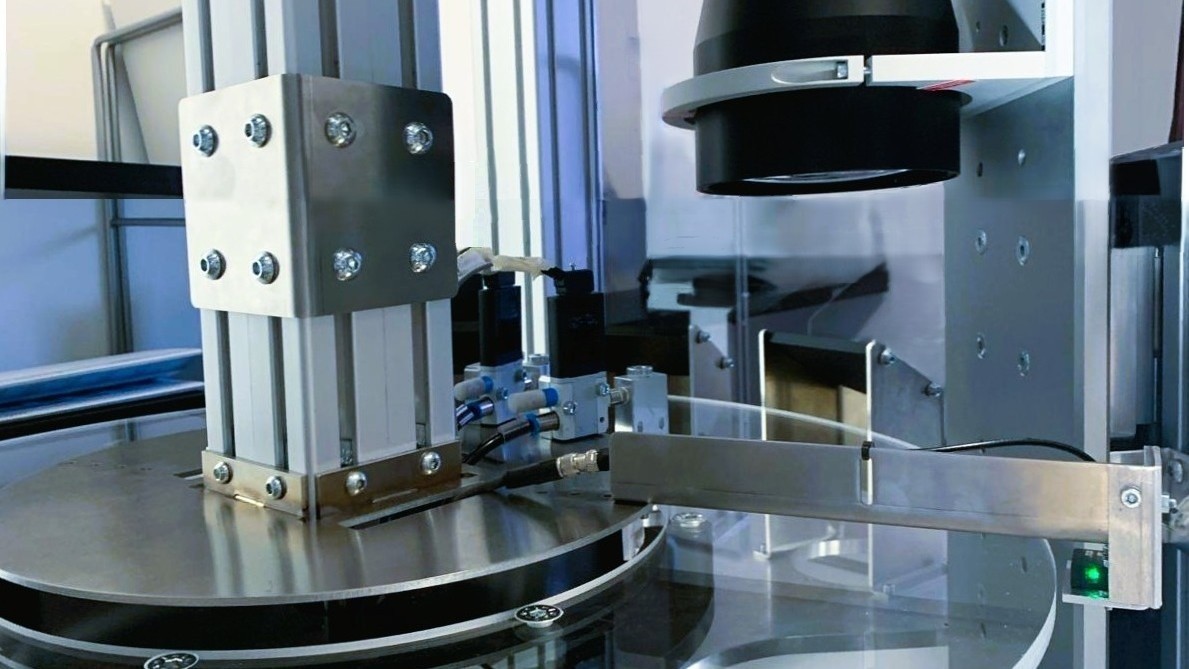
Per il controllo dimensionale di guarnizioni in gomma o plastica usiamo un sistema con ottica telecentrica e illuminatore a luce collimata. I pezzi poggiano su una tavola in vetro, retroilluminati. Il risultato è una distorsione ottica molto bassa e l'assenza di effetti di bordo, cioè di quegli aloni che spostano il contorno apparente del pezzo e falsano la misura.
La stazione è completa per l'uso in linea. Un nastro porta i pezzi nella macchina, un centratore motorizzato si adatta ai diversi diametri, soffi pneumatici separano i pezzi conformi dagli scarti e barriere di controllo garantiscono che nella scatola dei conformi non finisca nessuno scarto.
Scopri maggiori dettagli alla pagina dedicata
Esempio 2: particolari lavorati
Sulle flange lavorate lo stesso principio ottico verifica tre cose insieme: presenza degli smussi, assenza di bave e misura dei fori. Ottica telecentrica e luce collimata riducono la distorsione e limitano effetti di bordo e riflessi. La stazione è inserita in un'isola di lavorazione ed è servita da un robot.
Scopri maggiori dettagli alla pagina dedicata
Cosa determina davvero l'accuratezza
Un errore frequente è confondere la risoluzione con l'accuratezza. La dimensione del pixel definisce il dettaglio distinguibile, ma l'accuratezza finale dipende anche da distorsione e calibrazione dell'ottica, tipo di illuminazione e rilevamento del bordo, finitura e riflettività del pezzo, posizionamento, vibrazioni e temperatura. Lo stesso foro, misurato con illuminazioni diverse, può dare valori che differiscono di diversi centesimi di millimetro.
Calibrazione con campioni certificati
Per questo un sistema ottico va calibrato con campioni certificati, per esempio scale o griglie in vetro, anelli e blocchetti. Questi campioni sono riferibili ai campioni nazionali tramite laboratori accreditati (in Italia i centri LAT di ACCREDIA). La misura diventa così tracciabile e confrontabile nel tempo e tra impianti diversi, e per le aziende certificate è anche un requisito del sistema qualità.
Come si valida una misura dimensionale
Avere un sistema preciso non basta: bisogna dimostrare che, nelle condizioni reali di impiego, è adatto a verificare proprio quella tolleranza. Il metodo più diffuso è l'MSA (Measurement System Analysis), un insieme di tecniche statistiche che valuta quanto il sistema di misura contribuisca alla variabilità osservata sui pezzi, tecnica nata nell'automotive e oggi usata in molti settori.
Lo studio MSA esamina in particolare:
- accuratezza (bias): quanto la misura si discosta dal valore di un campione certificato;
- linearità: se l'errore resta costante in tutto il campo di misura;
- stabilità: se il sistema mantiene le prestazioni nel tempo, misurando periodicamente un pezzo master;
- ripetibilità e riproducibilità: quanto variano i risultati misurando più volte gli stessi pezzi, con operatori o allestimenti diversi.
A questi studi si affianca di solito il confronto con un riferimento, per esempio una macchina di misura a coordinate tradizionale, su un campione di pezzi.
L'affidabilità di una misura dipende dal sistema nel suo complesso. Per approfondire, consulta la sezione Misura del nostro sito oppure contattaci per maggiori informazioni.