Approfondimenti
Ispezione visiva delle pressofusioni: difetti e tecnologie
Porosità, righe, bave e grezzo residuo: come individuare i difetti delle pressofusioni con la visione artificiale
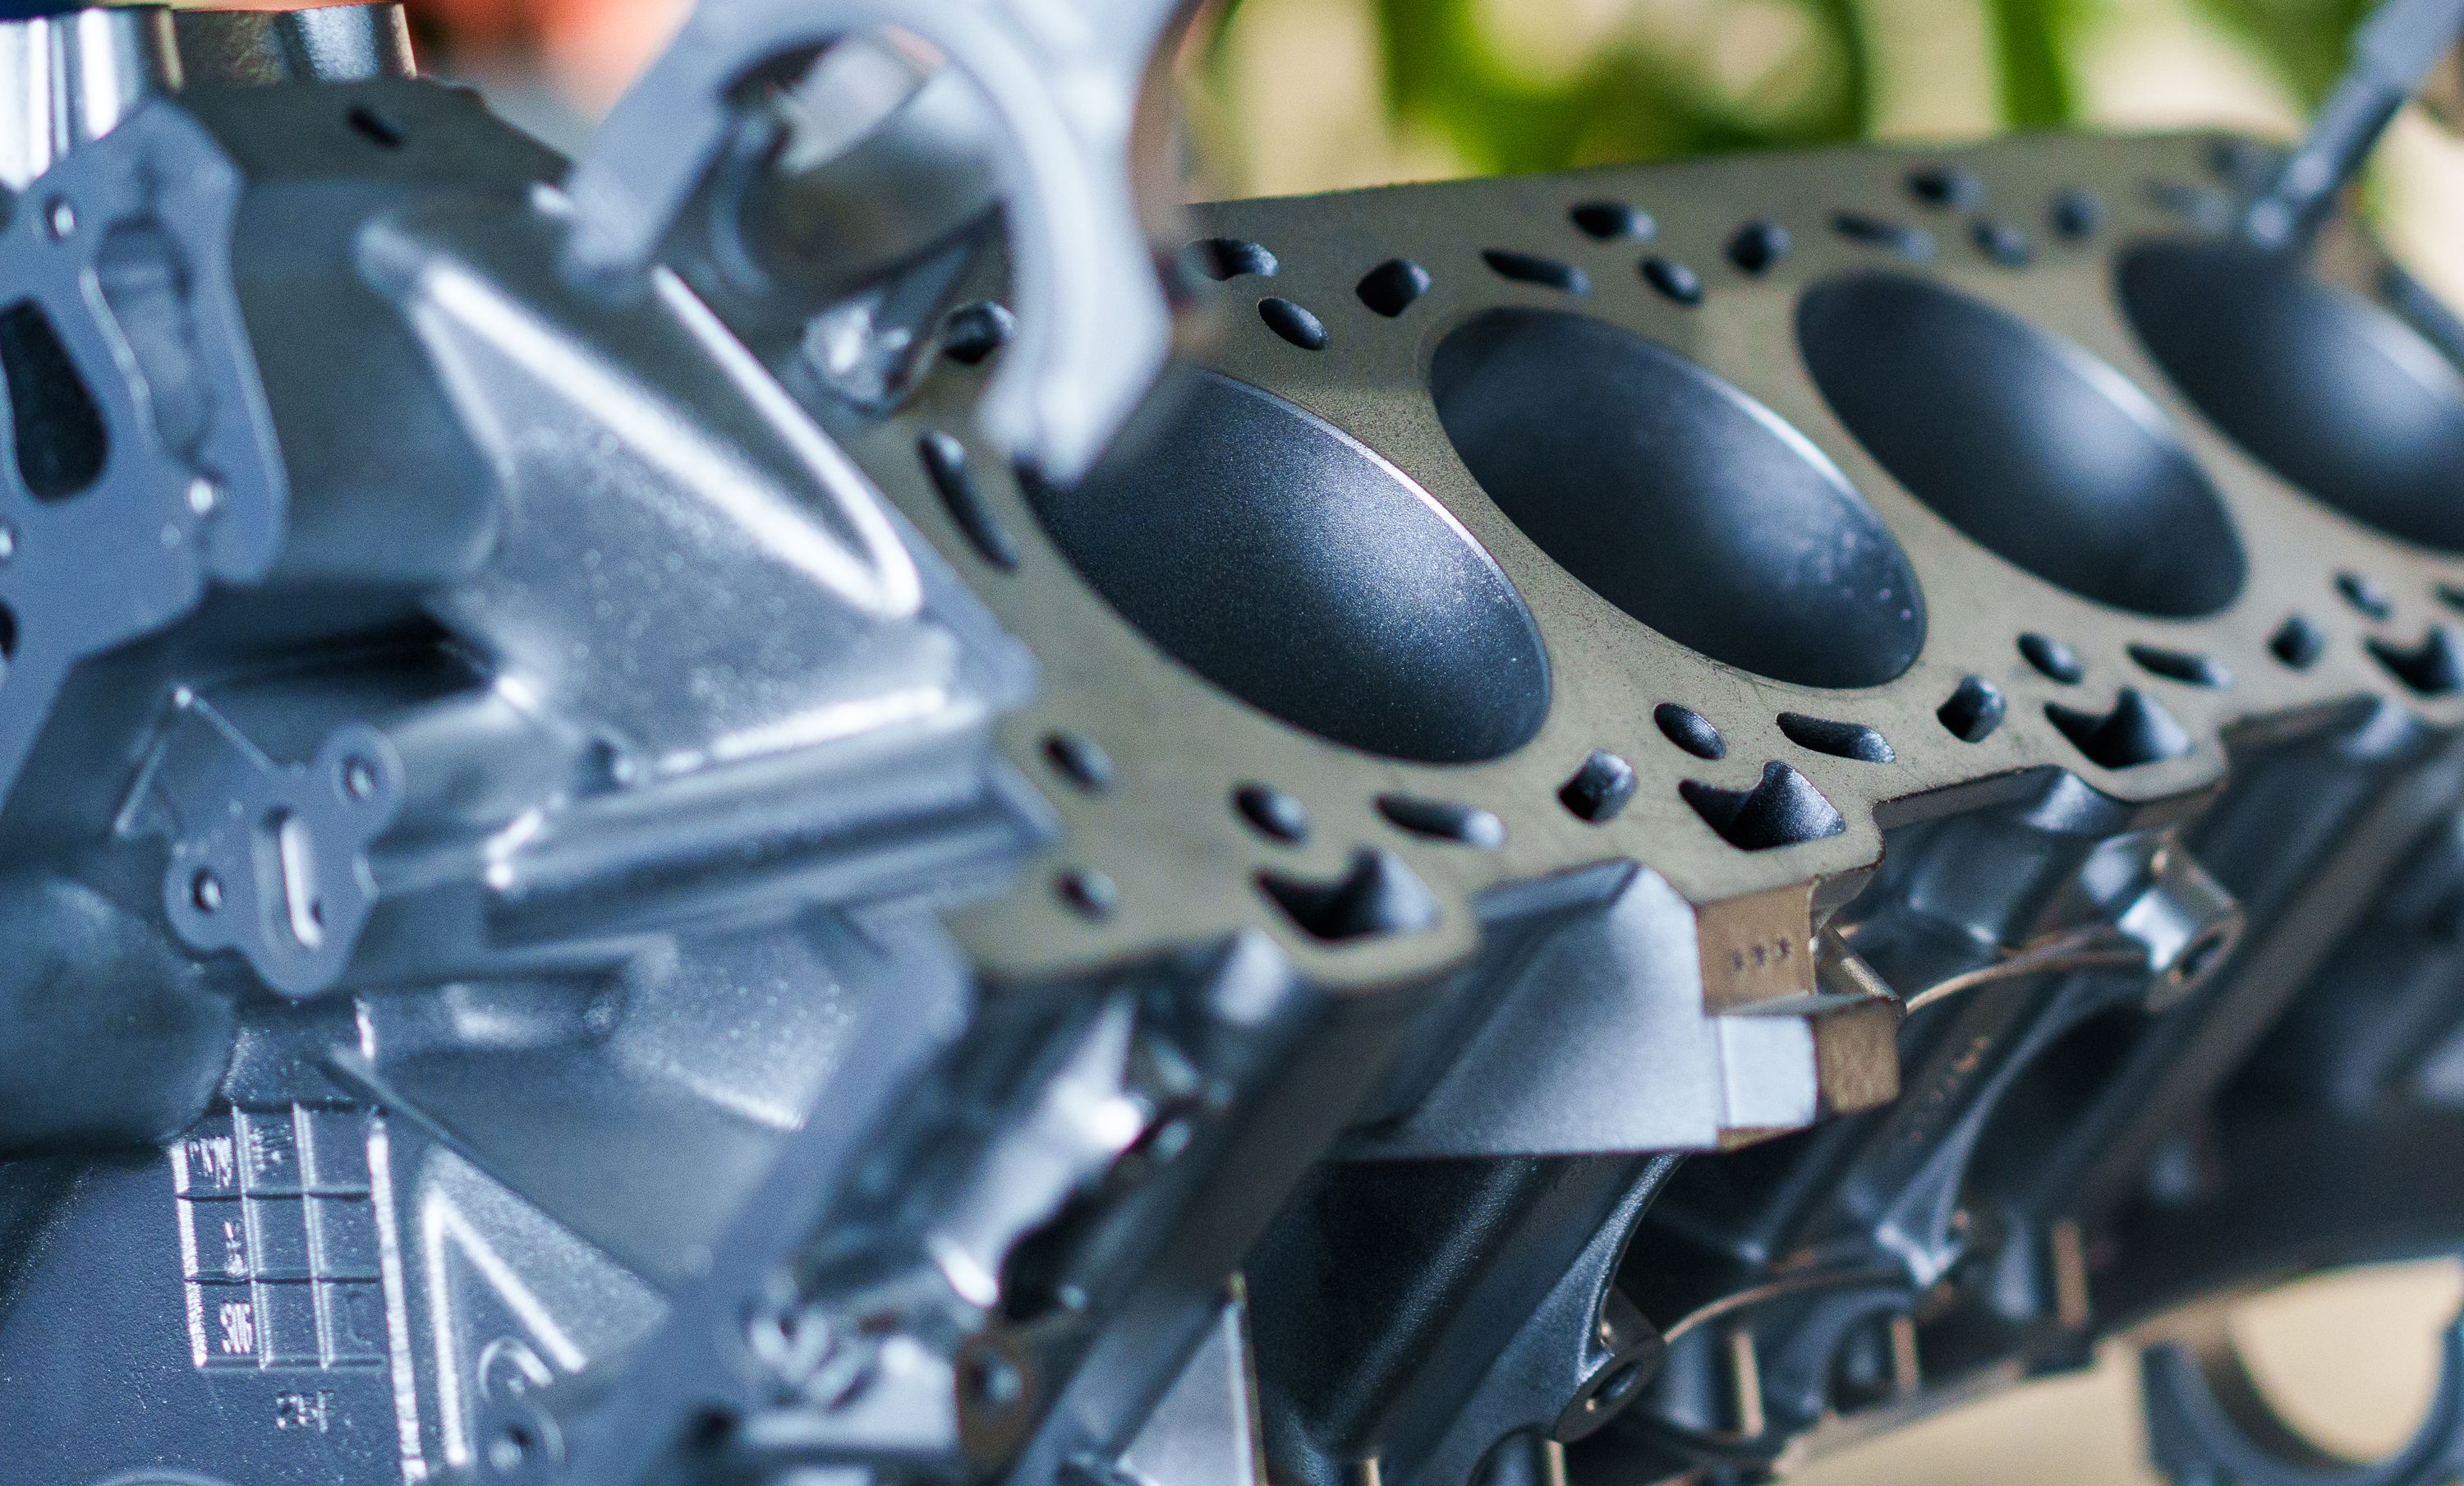
Il contesto
La pressofusione consente di produrre in grande serie componenti in alluminio, magnesio e zinco con geometrie complesse.
Il processo però lascia sempre delle tracce.
Il metallo fuso, iniettato ad alta velocità, può intrappolare gas e si ritira durante il raffreddamento.
Le lavorazioni meccaniche successive possono poi far emergere ciò che il grezzo nascondeva.
Nel settore automotive, dove contano tenuta, resistenza e sicurezza, il controllo sul 100% dei pezzi è sempre più la regola.
I difetti: quali cercare e i criteri di accettazione
Sui particolari di pressofusione l'ispezione visiva si concentra su cinque famiglie di difetti.
- Porosità e inclusioni: Sono vuoti dovuti a gas o a ritiro, che dopo la lavorazione affiorano sulle superfici e dentro fori e filetti. Contano dimensione, concentrazione e distanza tra i pori.
- Testimoni di grezzo: Sono zone rimaste non lavorate.
- Righe, bolli e rotture superficiali: Nascono durante la lavorazione o la movimentazione.
- Bave: Sono residui di materiale sui bordi.
- Spigoli lavorati non conformi: Sono smussi o raccordi fuori specifica.
Criteri di accettazione
Non esiste un unico criterio valido per tutti. Ogni cliente stabilisce nel proprio disegno o capitolato quali difetti sono ammessi, in quale zona del pezzo e con quali limiti. Un poro tollerato su una superficie non funzionale può essere inaccettabile su una sede di tenuta, un filetto o una superficie di appoggio. Per questo ogni progetto di ispezione parte da una definizione condivisa di cosa è conforme e cosa no, zona per zona.
Dalla specifica alla stazione di visione
I parametri usati per descrivere la porosità sono dimensione, concentrazione e distanza. Sono grandezze misurabili da un sistema di visione artificiale, a patto di scegliere bene tecnologia e illuminazione. Il sistema deve inoltre tenere conto delle altre categorie di difetti, che hanno caratteristiche diverse e richiedono approcci differenti.
Le tecnologie e le caratteristiche da considerare quando si realizza un sistema di visione per il controllo delle porosità sono:
- Illuminazione. La luce deve essere studiata per esaltare pori e rigature. La luce strutturata aiuta dove il contrasto è debole.
- Tecnologie 3D. Scanner laser e profilometri danno informazioni di profondità, utili per distinguere un difetto da una semplice macchia o da un residuo di lavorazione.
- Fori e filetti. Le ottiche a lente liquida cambiano la distanza di fuoco in pochi millisecondi, quindi permettono di ispezionare le superfici interne senza allungare il tempo ciclo.
- Configurazione. Le stazioni possono essere in linea, con dispositivi montati su robot o assi che ispezionano il pezzo a 360°. In alternativa si usano baie con telecamere fisse, dove i pezzi vengono prelevati e presentati alla stazione.
- Criteri e tracciabilità. Un software configurabile come ZeroD, la suite sviluppata da Sistemi 2 Visione per la gestione di macchina e l'elaborazione delle immagini, permette di impostare criteri di non conformità e tolleranze di accettazione per zona del pezzo. Registra inoltre l'esito di ogni collaudo, così ogni componente resta tracciabile.
Cosa può e cosa non può fare la visione
L'ispezione visiva vede ciò che affiora in superficie: porosità esposte dalla lavorazione, difetti estetici e funzionali, bave, grezzo residuo. Non sostituisce radiografia o tomografia per la porosità interna. Nella pratica i due approcci si completano. Le analisi su sezioni o in TC servono a validare il processo e a campionare, mentre la visione artificiale controlla ogni pezzo in linea, con criteri oggettivi e ripetibili.
Conclusioni
Un'ispezione visiva efficace sulle pressofusioni parte dai criteri di accettazione del cliente, che vengono tradotti in misure e soglie impostate nella stazione di visione. Una buona progettazione di illuminazione, ottiche e software fa la differenza tra un sistema che trova i difetti e uno che li trova in modo affidabile, con pochi falsi scarti.
Sistemi 2 Visione progetta stazioni di visione artificiale per particolari di pressofusione e altri componenti automotive. Contattaci per valutare il tuo caso con un test sui tuoi pezzi.